
为什么横向尺寸的确定可以比像素尺寸精确得多
摘要
在工业图像处理中,人们通常认为:“像素是最小的可测量横向单位。”这对于纯像素计数是正确的,但对于边缘、直线或中心的定位则不然。通过亚像素评估,可以更精确地确定像素中心之间的边缘位置。本应用笔记通过一个实际案例展示了尽管横向像素尺寸约为 30 µm x 30 µm,但仍能达到 2–3 µm 的重复精度(在合适条件下通常约为 1/10 像素)。
1. 动机
许多用户直接从像素尺寸推导出测量极限:
- 像素尺寸 = 最小横向测量值
- “亚像素”听起来像“魔术”
关键点在于:由于光学器件、传感器和照明的原因,边缘不会被成像为仅在一个像素上的硬跳变,而是作为跨越多个像素的过渡。正是这种过渡过程包含了确定像素中心之间位置的信息。
2. 基本原理:为什么亚像素是可能的
如果边缘不完全穿过像素中心,其强度会分布在多个相邻像素上。这会产生跨越多个像素的亮度梯度(过渡轮廓)。
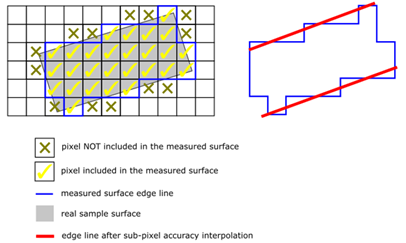
图 1:亚像素级边缘确定原理
不是确定“跳变的像素索引”,而是将边缘位置估计为连续参数——例如通过:
- 梯度最大值附近的插值 (1D/2D)
- 模型与边缘轮廓的拟合(例如 Sigmoid/误差函数)
- 对许多亚像素边缘点进行几何拟合(直线/圆)(最小二乘法)
重要提示:亚像素并不意味着“任意精度”。可达到的精度受到以下因素的限制:
- 信噪比 (SNR)
- 位深 / 量化
- 光学器件 (MTF)、焦距、运动
- 对比度与照明(避免饱和)
- 模型/拟合偏差(系统偏差)
实践经验法则:在良好条件下,相对于“像素精度”,5 倍至 10 倍的提升是现实的。
3. 测量对象与设置
3.1 测量对象
以带有 6 个圆形型腔的 PCB 连接器 DFMC 1,5/3-ST-3,5 (© Phoenix Contact) 为例。
- 公称直径:Ø 3.0 mm
- 公差:± 50 µm (LSL = 2.95 mm, USL = 3.05 mm)
目标:
- 直径确定的重复精度
- 在实践中演示亚像素能力
3.2 测量系统
- 配备 S40U 传感器的 heliInspect™ H9S 0.8×
- 照明:红色 LED
- 机械装置:安装在 heliProfiler™ P4 上
- 评估:轮廓检测 + 圆拟合(最小二乘法 / RLS)
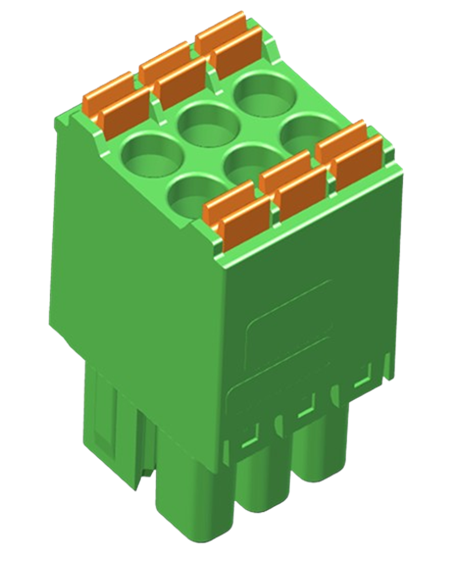
图 2:测量对象(连接器)和测量设置/型腔视图
4. 数据采集与评估
4.1 3D 数据与 ROI 选择
对于轮廓分析,仅评估具有足够信号(高于噪声水平)的区域。六个型腔被选为 ROI。
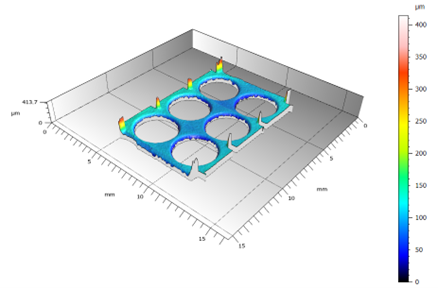
图 3:原始轮廓/边缘点——像素网格离散化清晰可见
4.2 亚像素边缘点与圆拟合
下一步是确定亚像素边缘点,并对许多点进行圆拟合。即使单个点仅具有“轻微的亚像素特性”,多个点的组合也会显著稳定估计结果。
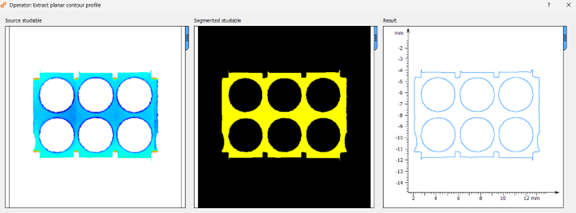
图 4:轮廓点上的最佳拟合圆(最小二乘法/RLS)
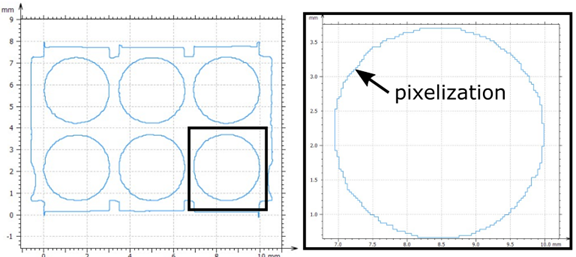
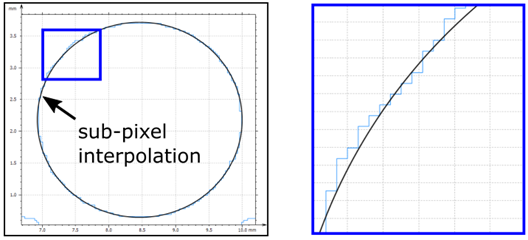
图 5:细节:原始轮廓(像素化)对比拟合(平滑)——亚像素作用原理。
5. 结果:重复精度
5.1 测量计划
- 在同一位置进行 30 次重复
- 评估每次拍摄的 6 个型腔
- 特征值:直径的平均值 (µ) 和标准差 (σ)
5.2 结果
综合所有型腔和重复次数的结果如下:
- 平均值:µ = 3.043 mm
- 标准差:σ = 0.0025 mm = 2.5 µm
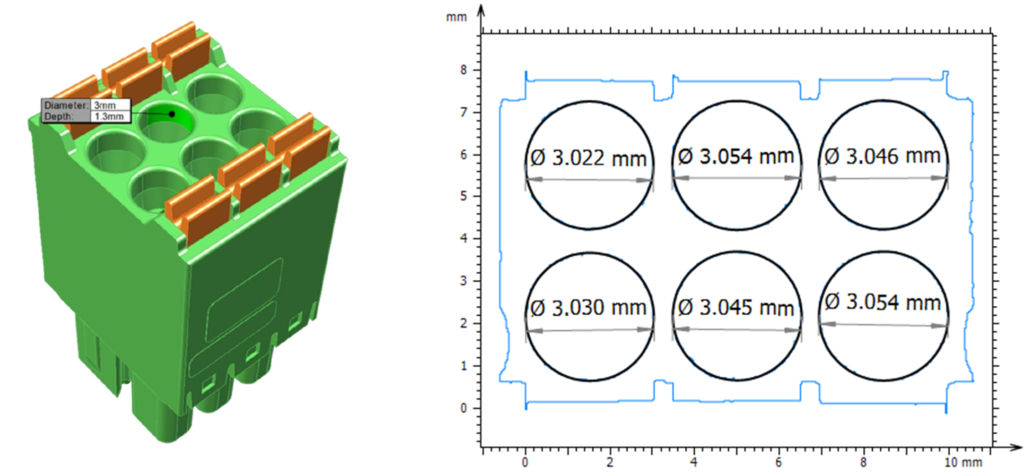
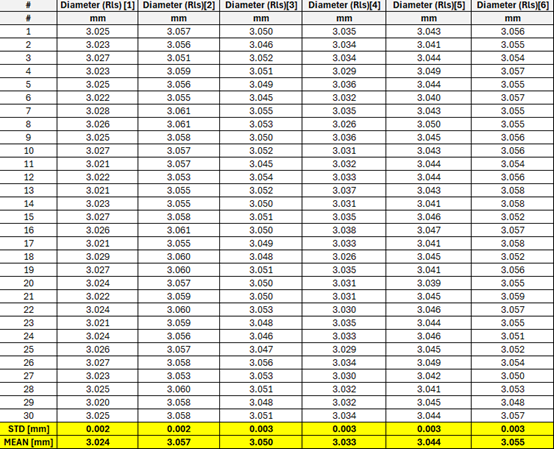
图 6:每个型腔 30 次重复的测量值
结论:
- 2–3 µm 范围内的偏差与 ~30 µm 像素尺寸下的“~1/10 像素”一致。
- 平均值接近公差上限 (USL = 3.05 mm)。这与 Cp/Cpk 相关。
6. 过程能力指数 Cg 和 Cgk
此处使用指标 Cp/Cpk 来根据公差和平均值位置对测量偏差进行分类。
6.1 定义
Cg → “公差相对于偏差的宽度是多少?”
Cgk → “考虑到实际过程位置,还剩下多少可用公差?”
6.2 代入数值
- LSL = 2.95 mm
- USL = 3.05 mm
- 公差宽度 = 0.10 mm
- σ = 0.0025 mm ⇒ 6σ = 0.015 mm, 3σ = 0.0075 mm
- µ = 3.043 mm
Cg:
Cp = 0.10 / 0.015 ≈ 6.67
Cgk:
(USL − µ) / (3σ) = (3.05 − 3.043) / 0.0075 ≈ 0.93
(µ − LSL) / (3σ) = (3.043 − 2.95) / 0.0075 ≈ 12.4
Cgk = min(0.93; 12.4) = 0.93
6.3 解释
- Cg 非常高:相对于公差,偏差非常小 → 测量非常精确。
- Cgk 显著小于 Cg:平均值接近 USL。这并不表示“噪声过多”,而是指向位置/偏移(例如实际部件略微超大、校准、阈值、拟合偏差)。
7. 实践建议:如何可靠地实现亚像素性能
亚像素精度源于良好的图像条件——而非“魔术”:
- 边缘处高且稳定的对比度(无光晕伪影)
- 无饱和(不切断轮廓)
- 良好的焦距 / 稳定的光学器件 (MTF)
- 良好的信噪比(合适的曝光,稳定的照明)
- 稳健的拟合(足够的点,合理的模型)
- 恒定的评估参数(否则偏差会漂移)
8. 结论
本示例展示了为什么横向测量不限于像素尺寸:通过跨多个像素的信号分布,可以以亚像素精度确定边缘位置及由此推导出的几何形状。在测量系列中,尽管横向像素尺寸约为 30 µm,我们仍达到了 σ ≈ 2.5 µm 的重复精度。
横向像素尺寸不是测量精度的物理极限——它仅仅是连续信号的采样基础。
 Heliotis AG